-
 Metalo apdirbimo skysčiai
-
 Tekstilės
-
 Maisto
-
 Baldų
-
 Plastiko
-
 Spaustuvių
-
 Energetikos alyvos
-
 Elektrinės
-
 Chemijos
-
 Geležinkelių
-
 Kariuomenės
-
 Dujų
-
 Naftos
-
 Laivybos
-
 Elektronikos
-
 Trikotažo mezgimo
-
 Cemento
-
 Popieriaus
-
 Farmacijos
-
 Stiklo
-
 Vandentvarkos tepalai
-
 Konstruktyvo
-
 Statyba
-
 Žemės ūkis
-
 Kelių tiesimo
-
 Gręžiniai, gavyba
-
 Medienos
-
 Pakuotės
-
 Grūdų perdirbimo
-
 Kuro
-
 Metalų apdirbimo


-
 Guoliams
-
 Įvorėms
-
 Grandinėms
-
 Pavaroms
-
 Dantračiams
-
 Trosams
-
 Sriegiams
-
 Kreipiančiosioms
-
 Elektros varikliams
-
 Movoms
-
 Konvejeriams
-
 Prietaisams
-
 Turbinoms
-
 Transformatoriams
-
 Staklėms
-
 Hidraulikai
-
 Pneumo sistemai
-
 Šaldytuvams
-
 Oro kompresoriams
-
 Vakuuminiams siurbliams
-
 Šilumokaičiams
-
 Suvirimo aparatams
-
 Formoms
-
 Klojiniams
-
 Metalo apdirbimui
-
 Linijiniams kreipikliams
-
 Pjūklams
-
 Vandens siurbliams
-
 Gofruotuvams
-
 Granuliatoriams
-
 Plastikui
-
 Vožtuvams
-
 Robotams
-
 Centrifugoms
-
 Laboratorinė įranga
-
 Difuziniai siurbliai
-
 Sklendėms
-
 Siurbliams
-
 Orapūtėms
-
 Tekstilės adatoms
-
 Sandarinimo žiedai
-
 Deguonies įrangai
-
 Kabelių pratraukimui
-
 Gumai
-
 Spyruoklėms
-
 Centrinės tepimo sistemos
-
 Mezgimo mašinoms
-
 Platinoms ir kabliukams
-
 Verptuvams
-
 Žarniniams siurbliams
-
 Staklių sūkliams
-
 Juostiniams pjūklams
-
 Galandimui
-
 CNC tepalai
-
 Elektros kontaktams
-
 Tarpinėms
-
 Aliuminiui
-
 Kranams
-
 Pavaros diržams


Plastiko tekinimo emulsija
Plastiko apdirbimo CNC staklėmis emulsija
Prižiūrint CNC stakles, skirtas plastiko apdirbimui arba dažnai jam naudojamas, reikia taikyti kitokį požiūrį nei apdorojant metalus. Skirtingai nei metalo drožlės, plastiko atliekos yra lengvos, dažnai turi statinį krūvį, o susikaupus šilumai – linkusios lydytis arba sulipti. Todėl teiosingo aušinimo skysčio parinkimas yra ypač svarbus.
- Abrazyvinės mikrodulkės: Daugelis inžinerinių plastikų (pvz., polikarbonatas, HDPE ir PVC) išskiria smulkias, statiškai įkrautas daleles, kurios veikia kaip abrazyvinė pasta.
- Komponentų susidėvėjimas: Šios dulkės prilimpa prie linijinių bėgių, rutulinių sraigtų, artumo jutiklių ir optinių kodavimo įrenginių, todėl, jei nekontroliuojama, pagreitėja mechaninis susidėvėjimas ir atsiranda padėties nustatymo paklaidų.
- Lydymasis ir nešvarumų kaupimasis: Plastikai turi žemą lydymosi temperatūrą. Jei drožlės išsilydo ant įrankio griovelių ar kreipiamųjų komponentų, jos sudaro kietą, lipnų sluoksnį („nešvarumus“), kuris sugadina paviršiaus apdailą ir užkemša mechanizmus.
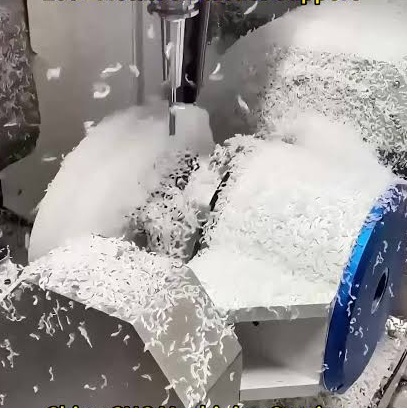
Plastiko CNC apdirbimui reikalingas kitoks tepimo ir aušinimo metodas, palyginti su metalais. Plastikai pasižymi mažu šilumos laidumu ir žema lydymosi temperatūra, o tai reiškia, kad pagrindinis tikslas yra šilumos prevencija ir drožlių šalinimas, o ne itin sudėtingas metalo pjovimo tepimas.
Poliuretano, teflono, gumos, plastmaės tekinimo emulsija
Dėl savo mechaninių bei cheminių savybių ir mažo svorio plastikai įvairiose inžinerinėse srityse vis dažniau pakeičia metalus. Daugelis mechaninio apdirbimo būdų, taikomų gaminant metalines detales, naudojami ir apdorojant plastiką. Vis dėlto, geriausia plastiko apdirbimo praktika gerokai skiriasi nuo tos, kuri taikoma metalams. Nuo medžiagų parinkimo iki tinkamų įrankių, nuo pastūmos greičių iki stabilizavimo būdų – norint pasiekti gerų rezultatų apdirbant plastiką, detalių gamintojams tenka įvertinti daugybę veiksnių. Šiose gairėse apžvelgiami dažniausiai naudojami plastiko apdirbimo metodai bei pateikiami naudingi patarimai ir duomenys, skirti darbui su inžineriniais polimerais.
Pilnai sintetinis skiedžiamas skystis šlapioms plastiko apdirbimo operacijoms
Plastiko šlifavimo skysčiai
|
Rūšis |
Mineralinės alyvos kiekis, % |
Klampumas prie 20ºC, mm2 /s |
pH-vertė (5 % skysčiui) |
Panaudojimas, savybės |
|
Molylub SynGrind Plast |
0 |
8,0 |
9.5 |
Poliuretano, teflono, gumos, plastmaės tekinimo CNC staklėmis emulsija
Specialiai plastiko apdirbimui šlifavimo staklėmis, galandimu ir kitomis pjovimo operacijomis skirtas pilnai sintetinis skystis. Skaidri emulsija palengvina darbinio paviršiaus kontrolę. Puikus suderinamumas su visų tipų plastikais, guma. Darbinė koncentracija : 2,5 – 7 %
Pakuotės : 20 ltr bakeliai, 208 ltr statinės
|
Poliuretano apdirbimo staklių emulsija
Aušinimo skysčiai paprastai nereikalingi daugumai inžinerinių termoplastikų apdirbimo operacijų. Dvi dažniausios išimtys yra gręžimas ir detalių apdirbimas. Abiejose operacijose įrankio ir detalės trintis yra didesnė nei frezavimo ir tekinimo operacijose. Kai kurioms labai užpildytoms, didelio našumo medžiagoms, kurios iš prigimties yra labai kietos, naudinga naudoti aušinimo skysčius, tačiau dauguma bendrosios paskirties medžiagų, tokių kaip itin aukštos kokybės metalai (UHMW), nailonas, acetalis ir PTFE (teflonas), gali būti apdirbamos sausai, todėl detales lengviau valyti ir tvarkyti. Didelio našumo medžiagų, kurioms beveik visada reikia naudoti aušinimo skysčius, pavyzdžiai yra „Torlon PAI“ ir „Celazole PBI“.
Plastiko tekinimas su aušinimo emulsija
Maža plastikų trintis ir mažesnis kietumas (palyginti su metalais) sumažina trinties šilumos kaupimąsi įrankio antgalyje apdirbimo operacijų metu. Tačiau plastikai, būdami šilumos izoliatoriais, sulaiko susidariusią šilumą pjovimo sąsajoje. Išsiskiriančios šilumos kiekis priklauso nuo pjovimo gylio, padavimo greičio ir įrankio geometrijos (visada rekomenduojama naudoti neutralią arba šiek tiek teigiamą geometriją). Gilios skylės ir pjūviai, susiję su įrankio ir detalės trinimu, sukuria trinties šilumą, kurią paprastai reikia sumažinti naudojant aušinimo skysčius. Trinties šilumos sumažinimas naudojant aušinimo skysčius pagerina apdirbtų detalių paviršiaus apdailą, taip pat detalių tolerancijas ir pailgina įrankio tarnavimo laiką, taip sutaupant pinigų.
Plastikams tinkami aušinimo skysčiai yra oras, purškimo sistemos ir užliejimo aušinimo skysčiai. Dažnai rekomenduojama eksperimentuoti, kuris iš jų tinkamesnis konkrečiai detalei. Suslėgtas oras gali būti naudojamas daugumai tekinimo ir gręžimo operacijų. Be to, kad suslėgtas oras naudojamas trinties šilumai sumažinti, oras gali būti naudojamas drožlėms nukreipti nuo besisukančios detalės, kad būtų išvengta drožlių apsivyniojimo.
Purškimo ir užliejimo aušinimo skysčiai visada turėtų būti nearomatiniai ir vandenyje tirpūs tirpalai, nes daugelis amorfinių medžiagų, tokių kaip akrilas, polikarbonatas, Noryl PPO, polisulfonas ir Ultem PEI, yra linkusios į įtempių įtrūkimus – cheminę ataką, kurią sukelia nesuderinami aušinimo skysčiai.
Pagrindinės taisyklės ir rizikos
- Brinkimas ir deformacijos: Kai kurie plastikai (pvz., nailonas) sugeria drėgmę, todėl per ilgas mirkymas skystyje gali pakeisti jų geometrinius matmenis.
- Terminis šokas: Per daug šalto skysčio užpylimas ant įkaitusio plastiko gali sukelti vidinius įtempius ir detalių deformaciją.
- Drožlių evakuacija: Plastiko drožlės linkusios lydytis arba vėl "prikibti" prie įrankio, todėl svarbiausia užtikrinti gerą drožlių nupūtimą oru
Proceso apžvalgoje gali būti svarstomas oro, rūko arba tinkamos skysčių sistemos pasirinkimas. Kiekvieną variantą reikia įvertinti atsižvelgiant į mašiną, veikimą ir medžiagą. Šiame straipsnyje nerekomenduojamas universalus aušinimo metodas ar skysčio receptas, nes individualiam darbui nėra apibrėžtos būtinos sąlygos.
Pjaunant oru, apsvarstykite, ar drožlės gali palikti pjovimo zoną ir ar toks išdėstymas leidžia pasiekti reikiamą rezultatą. Tokia etiketė kaip „sausas apdirbimas“ pati savaime nenustato žemos temperatūros ar priimtinos apdailos. Tiekėjui vis tiek reikia atkartojamos pjovimo ir išsiurbimo strategijos.
Skysčių sistemos atveju, kai svarbus suderinamumas, nustatykite faktinį produktą ir jo darbo sąlygas. Koncentracija, užterštumas ir sąlyčio trukmė gali būti svarbūs peržiūrai. Produkto pavadinimas be numatytų naudojimo sąlygų gali palikti netikrumo dėl to, su kuo komponentas iš tikrųjų susidurs.
Rūko sistemos atveju lieka tie patys medžiagų ir priėmimo klausimai. Mažesnis skysčio kiekis vis tiek yra poveikis. Prieš patvirtindami maršrutą vien dėl to, kad jame naudojama mažiau skysčio nei kitame procese, patikrinkite visus apribojimus dėl likučių, vėlesnio sujungimo ar jautrių paviršių.
Mažas plastikų šilumos laidumas
Dauguma inžinerinių plastikų pasižymi žymiai mažesniu šilumos laidumu nei metalai, tokie kaip plienas ar aliuminis. Pjovimo metu susidaranti šiluma linkusi susikaupti įrankio ir ruošinio sąlyčio srityje. Skirtingai nuo metalų, plastikai negali greitai perduoti šilumos visoje medžiagoje, todėl labiau tikėtinas lokalizuotas šilumos kaupimasis. Dėl to apdirbimo zonos įkaista greičiau, o aušinimo efektyvumas išlieka santykinai mažas.
Įprasti plastikai, kuriems naudojamos aušinimo emulsijos
- POM (polioksimetilenas)
- PA (nailonas)
- PC (polikarbonatas)
- PMMA (akrilas)
- PEEK (polieterio eterio ketonas)
Nuolatinio apdirbimo metu, jei aušinimo sąlygos nepakankamos, lokalizuota temperatūra toliau kils. Tai ypač pastebima apdirbant gilius griovelius, gilias skyles ar sudėtingus paviršius, kur drožlių pašalinimas yra lėtesnis, o šilumos kaupimasis yra didesnis. Todėl, nors plastikai negeneruoja tiek daug pjovimo šilumos kaip metalai, negalima ignoruoti temperatūros kontrolės. Daugeliu atvejų tikrasis plastiko apdirbimo iššūkis yra ne „pjovimo sunkumai“, o „šilumos išsklaidymo sunkumai“.
Pjovimo šiluma veikia apdirbimo kokybę
Šilumos kaupimasis apdirbimo metu veikia tiek medžiagą, tiek įrankio būklę. Kai plastikas suminkštėja dėl karščio, paviršius linkęs deformuotis ir būti stumiamas, o ne švariai pjaunamas, dėl to susidaro šiurkštūs kraštai, susiraukšlėjimas, lokalizuota deformacija ir prasta paviršiaus apdaila.
Jei temperatūra tampa per aukšta, gali kilti šių problemų:
- Medžiagos minkštėjimas
- Išsilydę kraštai
- Padidėjęs šerpetojimas
- Matmenų nuokrypis
- Paviršiaus balinimas
Skaidrių medžiagų, tokių kaip PC ir PMMA, atveju aukšta temperatūra taip pat gali padidinti vidinį įtempį, sumažindama skaidrumą ir paviršiaus kokybę. Didelio tikslumo detalių atveju net nedideli temperatūros svyravimai gali turėti įtakos surinkimo tikslumui. Todėl apdirbimo temperatūros sumažinimas pagerina bendrą stabilumą.
Molylub SynGrind Plast is a synthetic fluid formulated for grinding and machining of plastics, Teflon, Viton, polyurethanes, synthetic rubbers, Buna-N, Neoprene, PTFE, and other composite media. It provides excellent performance and long coolant life in individual sumps and central systems. Excellent for Blanchard Grinding and other surface grinding applications. Provides rust protection to in-process parts, tools, and machines.
DuraKut 9110 is formulated with raw materials compatible with a wide range of hose, seal, and gasket materials. Designed to eliminate swelling and prevent degradation of these materials.